- Газовая турбина Rolls-Royce Trent 60 аналог замена альтернатива GE LM9000 для привода компрессоров сжижения газа. 20 Сентября 2026 г.
- GE 9HA.01 поставка в Россию запасных частей, импорт оригинальных газотурбинных лопаток, цена стоимость запчастей для капремонта. 20 Сентября 2026 г.
- GE LM9000 мощная газовая турбина для привода газовых компрессоров для сжижения природного газа СПГ. 19 Сентября 2026 г.
Харвестерная головка описание конструкции, цена стоимость отзывы надежности головок для харвестеров.
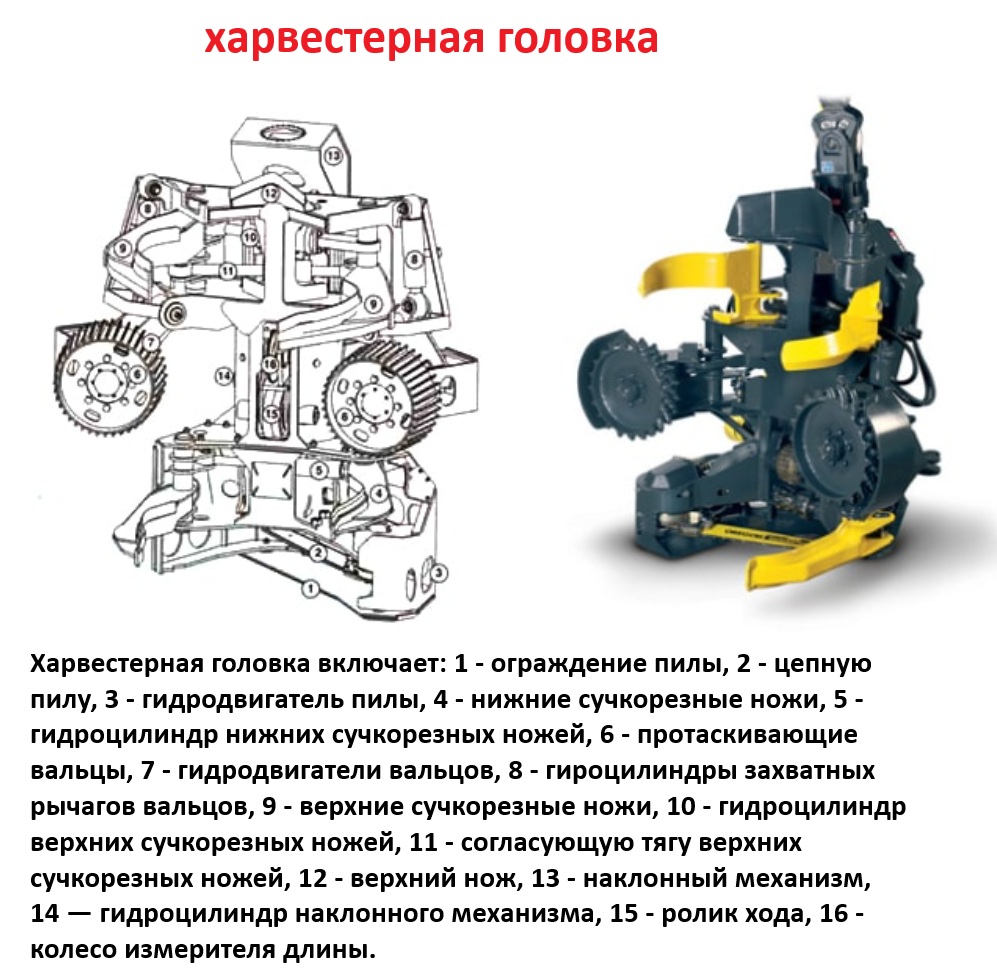
Харвестерные головки являются центральным элементом лесозаготовительных комбайнов, предназначенных для механизированной обработки древесины. Эти устройства позволяют автоматизировать процесс валки деревьев, их очистки от сучьев и последующей распиловки на сегменты, готовые к транспортировке. Работая в комплексе с форвардерами, которые отвечают за сбор и транспортировку готовых сортиментов, харвестерные головки значительно повышают производительность труда на лесосеке. Харвестерные головки снабжены мощными гидравлическими системами зажима стволов деревьев, острыми и прочными ножами для обрезки сучьев, а так же усиленной цепной пилой, позволяющей пропиливать ствол за считанные секунды. Харвестерные головки очень выносливы к различным погодным условиям и способы работать долго без остановки, позволяя тем самым значительно повысить эффективность заготовки леса и минимизировать расходы на рабочую силу. Часть модификаций харвестерных головок дополнительно оснащаются маркировочной системой, для окрашивания среза ствола после пропила - таким образом маркируется сорт. В нашей жизни высокотехнологичные и надежные харвестерные головки - это неотъемлемая часть лесообрабатывающей промышленности и лесозаготовительных производств.
На фото: харвестерная головка включает 1 - ограждение пилы, 2 - цепную пилу, 3 - гидродвигатель пилы, 4 - нижние сучкорезные ножи, 5 - гидроцилиндр нижних сучкорезных ножей, 6 - протаскивающие вальцы, 7 - гидродвигатели вальцов, 8 - гидроцилиндры захватных рычагов вальцов, 9 - верхние сучкорезные ножи, 10 - гидроцилиндр верхних сучкорезных ножей, 11 - согласующую тягу верхних сучкорезных ножей, 12 - верхний нож, 13 - наклонный механизм, 14 — гидроцилиндр наклонного механизма, 15 - ролик хода, 16 - колесо измерителя длины.
Современная харвестерная головка представляет собой металлическую сварную раму, на которой монтируются захватные рычаги, управляемые гидроцилиндрами. Рычаги движутся в плоскости перпендикулярной оси ствола. На концах рычагов смонтированы высокомоментные гидравлические моторы. На выходные валы моторов установлены подвижные вальцы протаскивающего механизма. Вальцы по желанию заказчика могут быть либо обычными стальными, либо оснащаться резиновыми демпферами крутильных колебаний. Дополнительно на корпусе установлено два неподвижных (фиксированных) вальца с высокомоментными гидравлическими моторами. На нижней части рамы размещается пильный механизм для валки и раскряжевки дерева на сортименты после обрезки сучьев. Привод всех механизмов харвестерной головки гидравлический. Подвижные вальцы с помощью гидроцилиндров управления захватными рычагами прижимаются к дереву и удерживают его в силовом контуре харвестера при валке. Благодаря постоянному приводу четырьмя вальцами, и короткой раме, харвестерная головка позволяет протягивать сильно искривлённые деревья с толстыми сучьями. Сдвоенный потенциометр, расположенный над сучкорезными ножами, и измерительное колесо, прижимаемое к стволу с помощью гидравлики, гарантируют точное измерение диаметра и длины. Головка оснащена четырьмя подвижными сучкорезными ножами (два сверху и два снизу) и одним неподвижным ножом. Харвестерная головка крепится на конце рукояти манипулятора через поворотный ротатор (площадка для крепления ротатора) и связанную с ним скобу валочного (наклонного) устройства. Относительно скобы головка может поворачиваться из вертикального в горизонтальное положение с помощью гидроцилиндра. Принцип действия харвестерной головки довольно прост. При ее раскрытии гидравлические цилиндры раздвигают захваты с протаскивающими вальцами и сучкорезные ножи. Устройство подводят к комлю дерева и закрывают, гидроцилиндры прижимают вальцы и сучкорезные лезвия к стволу. Дерево спиливается цепной пилой и валится с помощью наклонного (валочного) механизма головки. Протаскивающие вальцы (обычно от 2, реже до 4 штук) начинают вращаться и двигать (протаскивать) ствол, при этом срезаются ветки, попадающие под сучкорезные ножи. Раскряжевкой (продольной разделкой на сортименты) и измерением длины протаскиваемого ствола управляет отдельная автоматика. Большинство современных харвестерных головок комплектуются гидродвигателями привода протаскивающих вальцов с увеличенным объемом. Так, на харвестерную головку, способную захватывать стволы диаметром до 65 см, должен быть установлен двигатель объемом 1000 см3. Двигатель с большим объемом обеспечивает большую силу протяжки, что необходимо для работы со стволами, имеющими много веток и сучков. Однако увеличение силы протяжки обычно ведет к снижению ее скорости. Поэтому конструктора зачастую должны обосновывать свои решения на основе анализа конкретных условий работы проектируемых харвестерных головок. Некоторые производители предлагают варианты двигателей с переменной (плавающей) мощностью, что позволяет достичь сочетания параметров мощности и скорости (например, головки фирмы “Log Max”). Повышение мощности и скорости протаскивания ведет к увеличению нагрузок на металлоконструкцию головки, поэтому необходимо одновременное повышение надежности конструкций.
Харвестеры, по принципу работы подающего (протаскивающего) механизма сучкорезного устройства могут быть циклического и непрерывного действия. В случае применения протаскивающего механизма непрерывного действия, как было описано выше, дерево обжимается вальцами или гусеницами и непрерывно по всей длине протаскивается относительно сомкнутых сучкорезных ножей. Очевидно, что для протаскивающих устройств непрерывного действия ствол может быть поврежден шипами по всей его длине, особенно при обрезке толстых сучьев, что является определенным недостатком. С целью меньшего повреждения древесины возможно использование обрезиненных вальцов с одетыми на них металлическими цепями. В случае применения протаскивающего механизма циклического (челночного) действия дерево обхватывается захватными рычагами и с усилием надвигается на сомкнутые на стволе сучкорезные ножи. После протаскивания его относительно ножей на определенную длину, захват открывается, перемещается открытым вдоль ствола в обратном направлении, вновь зажимает ствол и затем опять тащит дерево относительно ножей. Таким образов захват (обычно силовым гидроцилиндром или тросом) циклами протаскивает дерево относительно ножей для обрезки сучьев. В настоящее время большинство эксплуатируемых харвестеров имеют механизм протаскивания харвестерной головки непрерывного действия. В качестве срезающего механизма головок для валки дерева и его последующей раскряжевки на сортименты наиболее широкое распространение получили цепные консольные пилы с гидравлическими приводами вращения ведущей звездочки и подачи пилы. Цепные консольные пилы харвестерных головок работают на принципе срезания дерева на проход без подпила, т. е. полного срезания дерева в одной плоскости. Они обладают рядом преимуществ по сравнению с другими срезающими устройствами: имеют малую массу и размеры, позволяют срезать деревья практически любого диаметра, обеспечивается удобства подвода к дереву или сросшимся деревьям, имеют возможность заглубления в снег и обеспечивают, качественны срез дерева. Пильные устройства состоят из механизма привода цепи (гидродвигатель, ведущая звездочка), пильной шины, механизма надвигания шины, системы смазки и автоматического натяжения цепи, цепеуловителя, ограничителя хода пильной шины. Пильная шина вынесена на специальной консольной балке, которая служит также защитным кожухом для пильного механизма и механизма надвигания. Длина шины зависит от диаметра спиливаемого дерева. Форма пильной шины, как правило, прямая с уширением посередине. Привод цепей гидравлический. В основном применяются аксиально-поршневые гидромоторы, позволяющие достичь необходимой скорости резания. Механизм подачи в основном рычажного типа. Значительно реже в качестве срезающего механизма на харвестерах применяются ножевые срезающие устройства или дисковые пилы. При этом ножевые устройства применяются в основном для заготовки так называемой «энергетической» древесины. Они обладают рядом достоинств: простота конструкции, надежность в эксплуатации, безопасность работы и быстрота резания. Однако основными недостатками ножевых срезающих устройств является их значительные размеры и масса, значительное усилие резания, ограничение диаметра срезаемого дерева (около 60 см) и расслоение комлевой части древесины в зоне срезания, особенно при резании мерзлой древесины. Последний недостаток может быть устранен применением спирально-ступенчатых дисковых режущих инструментов, но в таком случае конструкция срезающего устройства усложняется. Устранить расслоение древесины в зоне срезания возможно также за счет перерезания дерева под углом к его оси. Основным и наиболее важным элементом харвестерной головки является захватный механизм. Он предназначен для захвата и надёжного удержания дерева или пачки деревьев на протяжении всего технологического процесса. Захватный механизм гарантирует надежный зажим дерева при срезании, удержание дерева во время его последующей валки и перемещении манипулятором в рабочую зону (перенос в вертикальном положении или подтаскивании дерева за комель) при отсутствии проскальзывания дерева относительно рычагов и корпуса, а также обеспечивает центрирование ствола в головке во время его раскряжевки на сортименты.
Харвестерная головка может быть также оснащена дополнительными устройствами. Одно из них - устройство для обработки пней в бесснежный период с целью предотвращения распространения дереворазрушающих грибов. Специальное вещество - фунгицид наносят при пропиливании через форсунки, расположенные на специальной шине пилы или отдельной форсункой, установленной на кожухе пилы или на кулачке шины. К форсункам препарат подается по шлангу из бачка на каркасе харвестера. Подача фунгицида производится автоматически. Харвестерная головка может быть оборудована также маркирующим устройством, которое впоследствии облегчает сортировку схожих сортиментов. Нанесение краски происходит через форсунки, установленные на корпусе головки или в пильном блоке. Обычно применяют две форсунки и два цвета, которые дают три комбинации (синий, красный, синий + красный). Краска наносится на торец бревна в тот момент, когда закончен пропил, и оно начинает падать. Процесс маркировки контролируется автоматикой харвестера.
Назад 03 Июня 2025 г.
 © Euronato,