- Газовая турбина Rolls-Royce Trent 60 аналог замена альтернатива GE LM9000 для привода компрессоров сжижения газа. 20 Сентября 2026 г.
- GE 9HA.01 поставка в Россию запасных частей, импорт оригинальных газотурбинных лопаток, цена стоимость запчастей для капремонта. 20 Сентября 2026 г.
- GE LM9000 мощная газовая турбина для привода газовых компрессоров для сжижения природного газа СПГ. 19 Сентября 2026 г.
Вал газовой турбины: производство восстановление ремонт валов иностранных газотурбинных двигателей.
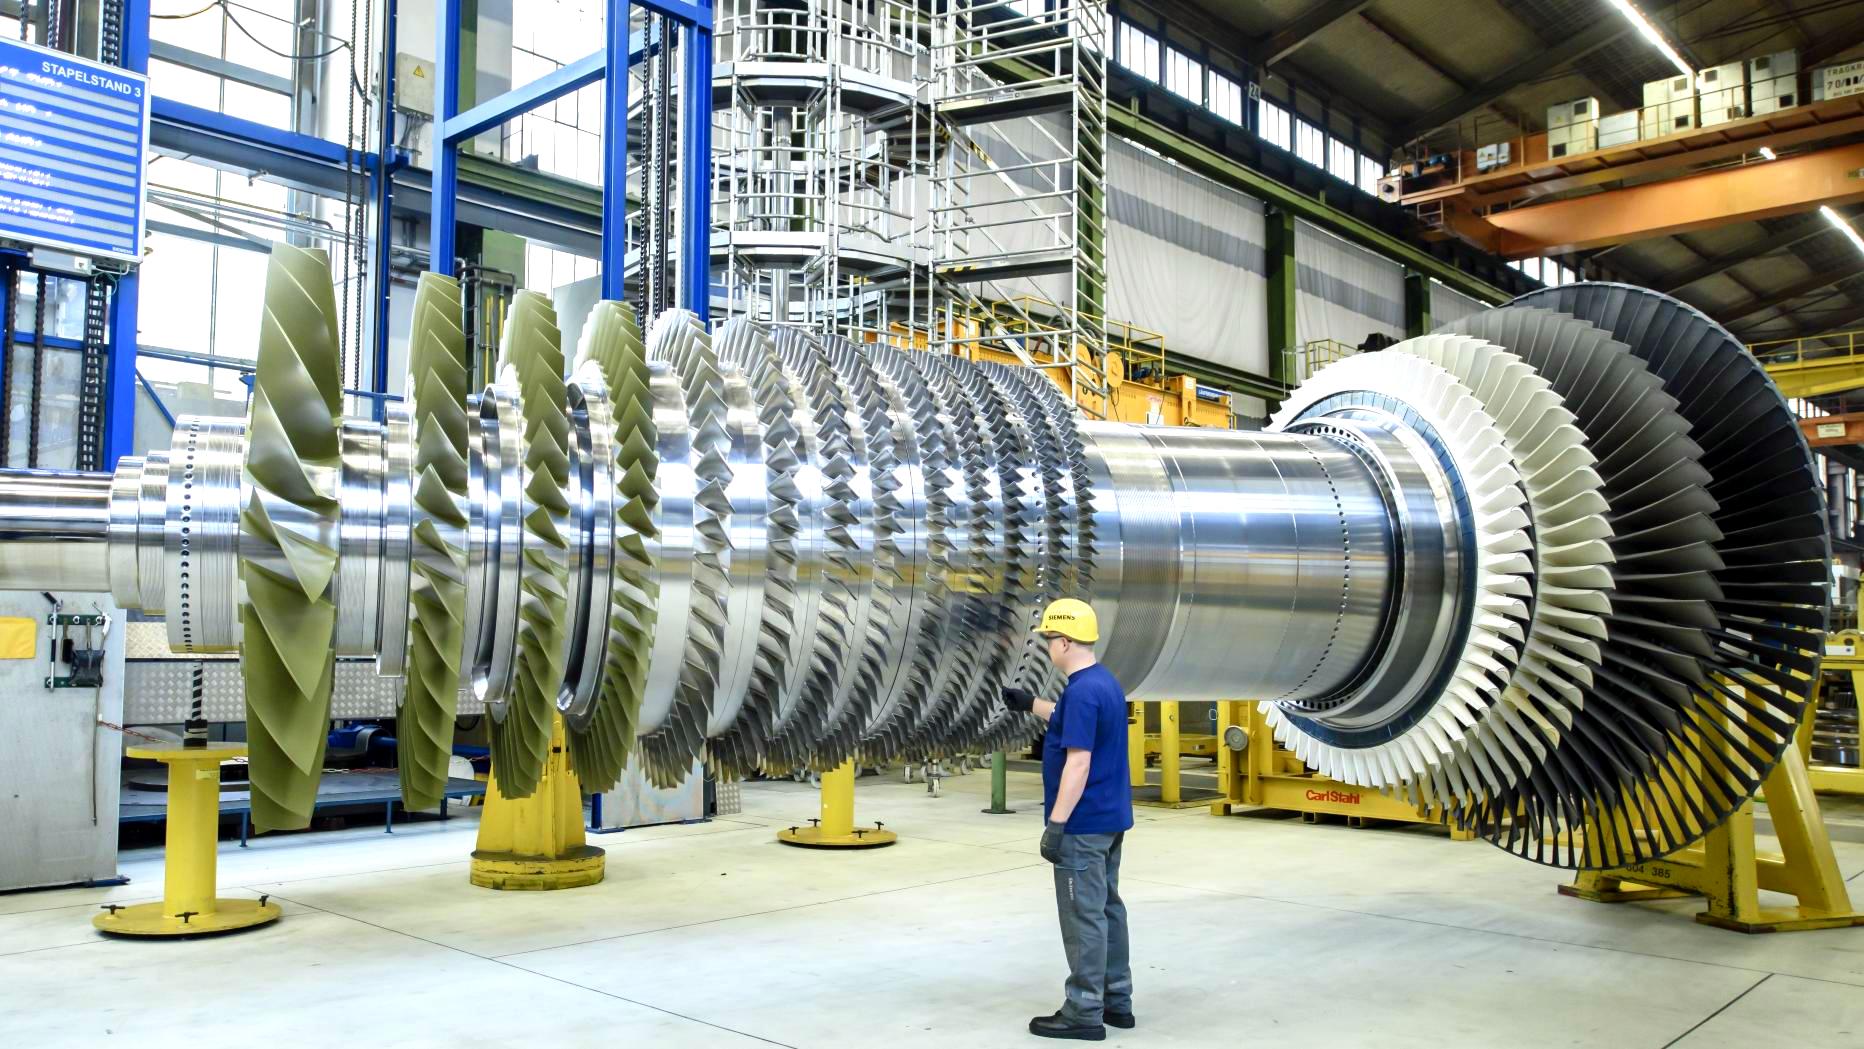
Вал газовой турбины — это один из самых ответственных и высоконагруженных элементов, работающий в экстремальных условиях. Производство валов-роторов для энергетических установок и газотурбинных двигателей ГТЭ-170 и ГТЭ-110М, импортозамещение валов газотурбинных агрегатов Siemens SGT600 SGT800 SGT5-2000E SGT5-4000F, копирование и реверс-инжиниринг главного вала газовой турбины и двухвальной ГТУ с силовой турбиной GE LM2500 LM6000, производство в России аналогов валов ГТД Solar Mars-100 и Titan-130. Выбор газовой турбины для вала — один из ключевых моментов в проектировании энергетической системы, способный определить эффективность всего производственного процесса на десятилетия вперёд. Ошибки при подборе этого оборудования приводят к катастрофическим последствиям: от экономических потерь до полной остановки предприятия. Оптимальная газовая турбина должна соответствовать ряду критериев: мощностным характеристикам, требованиям к надёжности, условиям эксплуатации и экономической целесообразности. При комплексном анализе этих параметров можно выбрать решение, обеспечивающее максимальную производительность при минимальных затратах в долгосрочной перспективе.
Вал – основная и наиболее нагруженная деталь ротора. На вал ротора турбины действуют крутящий момент, соответствующий передаваемой турбиной мощности; изгибающий момент от собственного веса и веса, насаженных на него деталей; силы неуравновешенного давления пара вдоль оси. Тяжёлые условия работы валов и большая ответственность их с точки зрения обеспечения надёжности работы всей турбины требуют особо тщательного подхода к выбору материалов, способов изготовления заготовок и последующей механической обработки, а также методики и средств контроля качества обрабатываемых валов на всех этапах технологического процесса. В паровых и газовых турбинах для цельнокованых роторов, работающих при температурах свыше 500 С, где требуется высокий уровень жаропрочных свойств материала, применяют молибденсодержащие стали, например хромомолибденовые, хромомолибденованадиевые, хромо-молибдено-вольфрамованадиевые. При температурах свыше 700 С применяют сплавы на никелевой основе, а также на кобальтовой, молибденовой и смешанных основах. Некоторые из марок сталей, наиболее широко применяемых для деталей роторов, работающих при температурах выше 500 С.
Для изготовления поковки вала отливают слиток, у которого отношение длины к его диаметру равно примерно двум. От слитка отрезают верхнюю прибыльную часть весом около 25% от полного веса слитка. А снизу – донную часть не менее 5% от веса слитка. Проверка материала поковки по химическому составу и механическим свойствам должна подтвердить соответствие их техническим условиям. Ось поковки должна совпадать с осью слитка. Внешнее очертание поковок должно приблизительно соответствовать наружным очертаниям валов с учётом припусков по 30 – 40 мм. на сторону для последующей обработки. В местах сложных очертаний поковкам придают упрощённую форму, т. е. делают напуск. Тогда короткие ступени, уступы и выемки не обжимаются, а куются по диаметру ближайшей большой стороны. Нормы припусков для поковок, указанные в некоторых стандартных справочниках, для валов турбин не применимы. При назначении припусков для таких уникальных поковок исходят из технологических возможностей выполнения кузнечных операций, необходимости компенсации деформаций при термической обработке и ряда специфических требований и условий. С обоих концов поковка стали выполняется удлинённой на 400 мм. От каждого конца поковки отрезают по две пробы длиной по 200 мм. каждая для испытаний. Одну пробу отрезают на заводе – изготовителе поковки после её обдирки и термической обработки; вторую – на заводе – изготовителе вала. Металлургические заводы поставляют поковки роторов и валов, как правило, грубо обточенными и термически обработанными, по согласованным между поставщиком и заказчиком чертежам заготовок (РЧЗ) с установленными припусками для механической обработки и контрольных испытаний материалов. Размеры припусков обычно следующие: в радиальном направлении – по 15 – 20 мм. на сторону, в осевом – примерно по 10 мм. на каждый участок. Кроме того, для изготовления продольных образцов и на каждом конце поковки даются припуски по 200 мм. и для изготовления тангенциальных образцов и кольцевых пробников (по дисковой части ротора) – 40 мм.
Назад 18 Августа 2026 г.
 © Euronato,