- Газовая турбина Rolls-Royce Trent 60 аналог замена альтернатива GE LM9000 для привода компрессоров сжижения газа. 20 Сентября 2026 г.
- GE 9HA.01 поставка в Россию запасных частей, импорт оригинальных газотурбинных лопаток, цена стоимость запчастей для капремонта. 20 Сентября 2026 г.
- GE LM9000 мощная газовая турбина для привода газовых компрессоров для сжижения природного газа СПГ. 19 Сентября 2026 г.
Компрессор газовой турбины: описание устройства, назначение газотурбинного турбокомпрессора, характеристики описание.
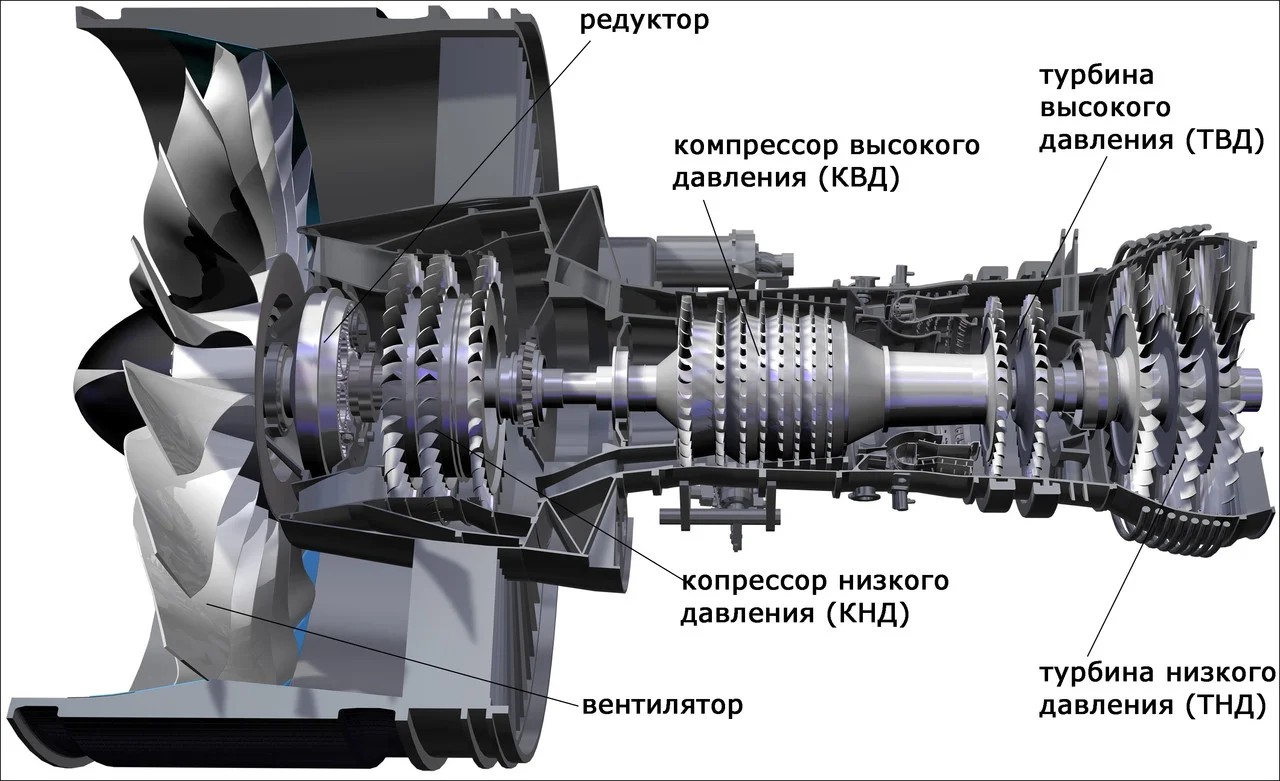
Капитальный ремонт в заводских условиях газовых турбин, авиационных и вертолётных двигателей, запасные части лопатки компрессора для турбовинтовых и турбореактивных авиадвигателей, восстановление газотурбинного компрессора GE Siemens Solar.
На сегодняшний день в авиастроении и газотурбостроении широко используются два основных типа компрессоров — центробежные и осевые. Центробежный компрессор достигает своей цели, забирая поступающий воздух и разгоняя его наружу за счёт центробежного воздействия. Осевой компрессор сжимает воздух, в то время как он продолжает поступать в своём первоначальном направлении, таким образом избегая потерь энергии, вызванных поворотами. Компоненты каждого из этих двух типов компрессоров выполняют индивидуальные функции по сжатию воздуха для секции сгорания. Основная задача компрессора заключается в повышении давления. Центробежный компрессор состоит из рабочего колеса (ротора), диффузора (статора) и компрессорного коллектора. Центробежные компрессоры имеют высокий перепад давления на каждой ступени, который может составлять около 8:1. Они, как правило, имеют не более двух ступеней из соображений эффективности. Два основных функциональных элемента здесь — это рабочее колесо и диффузор. Диффузор представляет собой отдельный узел, который устанавливается внутри и крепится болтами к коллектору; весь узел (диффузор и коллектор) часто называется диффузором. При анализе компрессора узлы рассматриваются по отдельности. Рабочее колесо, обычно изготовленное из кованого алюминиевого сплава, проходит термическую обработку, механическую обработку и сглаживание для минимизации ограничения потока и турбулентности. В большинстве случаев рабочее колесо изготавливается из цельной заготовки, и его функция заключается в захвате и ускорении потока воздуха, направляя его к диффузору. Рабочие колеса бывают двух типов: с одним входом и с двумя входами. Основные различия между этими двумя типами заключаются в размере и расположении воздуховодов. Рабочее колесо с двумя входами имеет меньший диаметр, но обычно работает с более высокой скоростью вращения, чтобы обеспечить достаточный поток воздуха. Рабочее колесо с одним входом позволяет удобно подводить воздуховод непосредственно к отверстию рабочего колеса (лопаткам направляющего аппарата), в отличие от более сложного воздуховода, необходимого для подвода воздуха к задней стороне рабочего колеса с двумя входами. Несмотря на то, что рабочее колесо с одним входом может быть немного эффективнее в плане забора воздуха, его диаметр должен быть больше для обеспечения того же объёма воздуха, что создаёт дополнительное давление на общую конструкцию двигателя.
В состав воздуховода для компрессоров с двойным всасыванием входит нагнетательная камера. Для таких компрессоров необходима камера, расположенная почти под прямым углом к оси двигателя, чтобы обеспечить положительный поток, который требует, чтобы воздух поступал в компрессор под положительным давлением. В этих устройствах в состав нагнетательной камеры входят вспомогательные воздухозаборные створки (впускные дверцы), которые пропускают воздух в моторный отсек во время наземной эксплуатации, когда потребность двигателя в воздухе превышает поток, проходящий через воздухозаборники. При неработающем двигателе створки удерживаются пружинами в закрытом положении, а при падении давления в моторном отсеке ниже атмосферного пружины автоматически открывают створки. Давление встречного потока воздуха в моторном отсеке помогает пружинам удерживать створки закрытыми во время взлета и полета. Диффузор представляет собой камеру с несколькими лопастями, образующими ряд расходящихся каналов, ведущих в коллектор. Лопасти диффузора направляют поток воздуха от крыльчатки в коллектор под углом, который рассчитан на сохранение максимального количества энергии, передаваемой крыльчаткой. Они подают воздух в коллектор со скоростью и давлением, достаточными для использования в камерах сгорания. Коллектор компрессора направляет воздух из диффузора в камеры сгорания и имеет выпускные отверстия для каждой камеры для равномерного распределения воздуха. Выпускной патрубок крепится к каждому выходному отверстию, и такие отверстия, выполненные в виде каналов, известны под разными названиями, например, выпускные каналы, выпускные патрубки или впускные каналы камер сгорания. Несмотря на различия в терминологии, все эти выпускные каналы выполняют очень важную часть процесса диффузии, ведь они изменяют радиальное направление воздушного потока на осевое направление, в котором процесс диффузии завершается после поворота. Для эффективного выполнения этой функции в некоторые колена иногда устанавливаются поворотные лопасти (каскадные лопасти), которые обеспечивают гладкую поворотную поверхность. Осевой компрессор — это устройство, предназначенное для сжатия газов, в частности воздуха, с использованием осевого потока. Основными конструктивными элементами осевого компрессора являются ротор и статор. Ротор компрессора — это подвижная вращающаяся часть, на которой закреплены лопатки, выполненные из специальных сплавов. Статор — неподвижная часть компрессора, состоящая из рядов лопаток, которые жёстко закреплены внутри корпуса. Все лопатки статора расположены радиально к оси ротора и плотно прилегают к каждой ступени лопаток ротора.
Корпус компрессора выполнен разъёмным из двух половин, что позволяет обеспечить доступ для обслуживания или замены лопаток. Одним из главных преимуществ осевых компрессоров является их высокая эффективность при больших объемах воздуха. Авиационные осевые компрессоры имеют компактные размеры и относительно низкий вес. Основным недостатком осевых компрессоров является низкая эффективность при небольшом расходе воздуха; кроме того, высокая точность изготовления является обязательным требованием. В процессе эксплуатации авиационных газотурбинных двигателей на лопатки компрессоров воздействует немалое количество факторов, которые существенно влияют на их работоспособность и долговечность. Все эти факторы можно условно разделить на две основные категории: силовые факторы и факторы окружающей среды. Силовые факторы в большинстве случаев определяются конфигурацией лопаток и влиянием внешних сил (статические, газодинамические и вибрационные нагрузки). Эта категория факторов прогнозируется и учитывается на стадии проектирования. Однако вторая категория факторов более сложная. Она обусловлена особенностями окружающей среды, в которой функционирует двигатель. К таким факторам можно отнести попадание посторонних предметов, коррозию, перепады температуры, эрозию, износ и фреттинг-коррозию. Попадание различных предметов в компрессор может привести к серьёзным повреждениям лопаток, что неизбежно вызовет отказ двигателя. Например, попадание птиц, града или мелких деталей и инструмента, оставленных при обслуживании, может привести к образованию забоин и трещин на поверхности лопаток. Эрозия, вызванная воздействием мелких частиц, таких как песок, может привести к изменению аэродинамической формы лопаток и снижению их эффективности. Это особенно актуально в условиях эксплуатации в регионах с высоким уровнем запыленности воздуха. Коррозия также может существенно повлиять на работоспособность лопаток. Она возникает в результате воздействия агрессивных сред, таких как соли, кислоты или другие химические вещества, которые могут находиться в атмосфере или образовываться в процессе работы двигателя. Коррозия ослабляет материал, что снижает его усталостную прочность и может привести к преждевременному выходу из строя. Фреттинг-коррозия возникает из-за микродвижений между контактирующими поверхностями и тоже негативно сказывается на состоянии лопаток. Эти микродвижения могут приводить к образованию трещин и повреждений, что, в конечном итоге, также может стать причиной отказа детали.
Наиболее распространённые неисправности компрессоров связаны именно с попаданием в двигатель посторонних предметов, о чем свидетельствуют многочисленные статистические данные о летных происшествиях. Например, согласно исследованиям, проведённым в авиационной отрасли, более 30 % инцидентов с двигателями связано с повреждениями, вызванными попаданием птиц. Это явление может приводить к серьёзным повреждениям, требующим немедленного ремонта или замены лопаток. На основании вышеизложенного восстановление геометрии и функциональности лопаток компрессора критически важно для поддержания работоспособности двигателя и увеличения его ресурса. Среди наиболее эффективных методов ремонта можно выделить сварку, наплавку и пайку, каждая из которых обладает своими преимуществами и сферами применения. Сварка трением — это метод, получивший широкое распространение, позволяющий создавать прочные и высококачественные соединения без использования присадочного материала. Его ключевое преимущество заключается в минимальном термическом воздействии на основную деталь, что снижает риск образования микротрещин и деформаций. Ярким примером инновационного применения сварки трением является технология, разработанная компанией United Technologies Corporation (UTC). Эта компания разработала ресурсоэффективный метод сборки рабочих колёс типа «блиск», где диск и лопатки изготавливаются отдельно, а затем соединяются методом сварки трением. Это позволяет значительно сократить количество отходов и повысить производительность, что особенно актуально в условиях растущей стоимости материалов и стремления к экологически чистой промышленности. В свою очередь, компания General Electric (GE) предложила усовершенствованную технологию сварки трением. Их подход заключается в создании специального профиля на краю диска — выступов, напоминающих гребень волны, с продольными прямоугольными канавками. Эта модификация способствует лучшему замыканию и пластической деформации металла в зоне соединения, что обеспечивает повышенную прочность и сопротивляемость усталостным нагрузкам при высоких температурах и давлениях. Такой подход позволяет компенсировать концентрацию напряжений и повысить надежность работы всего узла. Если требуется восстановление изношенных или повреждённых поверхностей лопаток, эффективным методом является наплавка, заключающаяся в нанесении на поверхность детали расплавленного присадочного материала с заданными характеристиками. Наплавка позволяет восстанавливать геометрию, износостойкость и жаропрочность лопаток, значительно продлевая срок их службы. Пайка применяется для ремонта трещин или сколов на кромках лопаток. Основным отличием от сварки является использование припоя с более низкой температурой плавления, чем у основного материала. Пайка обеспечивает высокую герметичность соединения, хотя ее прочность ниже, чем у сварных швов. Это применимо в тех случаях, когда необходимо максимально снизить термическое воздействие на деталь, обеспечивая при этом высокую точность соединения. Заключение. В заключение следует отметить, что для выбора оптимального метода восстановления лопаток газотурбинных двигателей требуется учитывать характер и степень повреждения, тип материала лопаток и требования к прочности и надежности соединения. Сочетание современных технологий сварки, наплавки и пайки, а также использование инновационных материалов и оборудования, позволит эффективно восстанавливать функциональность лопаток, значительно увеличивая ресурс и срок службы авиационных газотурбинных двигателей.
Назад 18 Мая 2026 г.
 © Euronato,